1. Введение
Энергоёмкость является одним из основных показателей эффективности процессов механического разрушения и фрезерования торфяной залежи. Снижение энергетических затрат позволяет повысить производительность оборудования, уменьшить потребляемую мощность и обеспечить более рациональное использование рабочего органа.
В рамках выполнения задания по определению энергоёмкости процесса фрезерования торфяной залежи возникла необходимость разработки расчётной зависимости, учитывающей особенности специфического рабочего органа — плавникового ножа, изготовленного согласно чертежу БФТ-09.09.00.001. (рисунок 1).
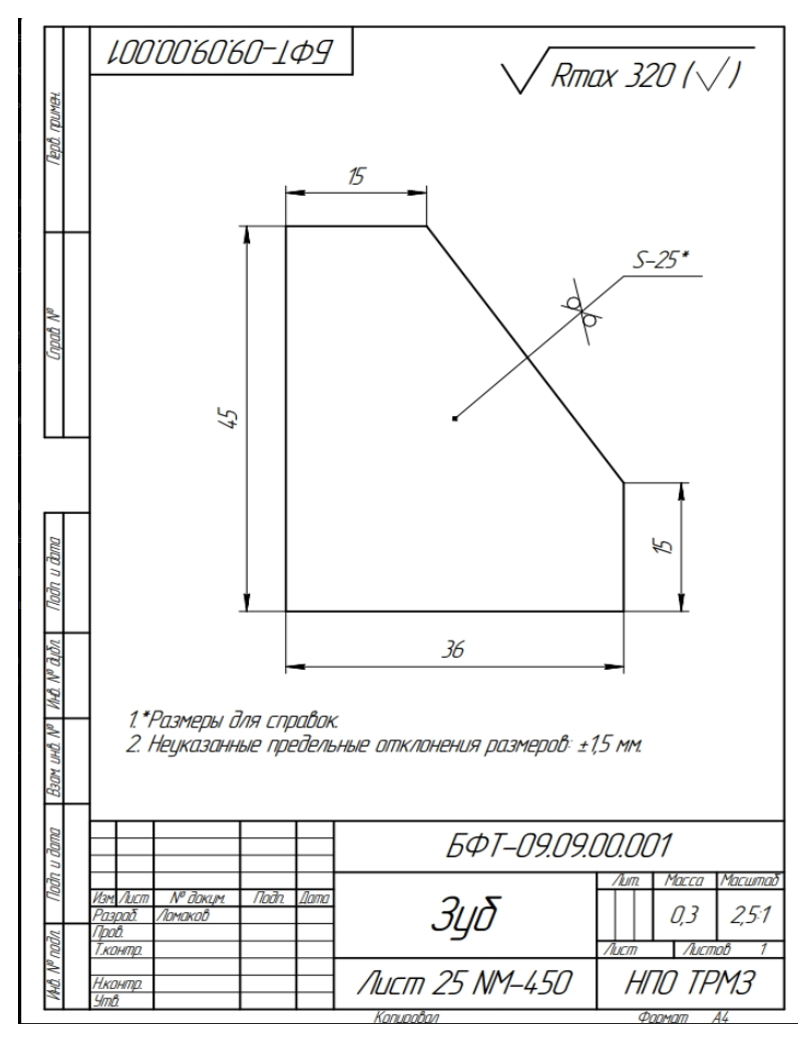
Рисунок 1. Чертеж Зуба
Актуальность исследования обусловлена необходимостью разработки специализированной расчётной зависимости энергоёмкости, учитывающей:
- геометрию плавникового ножа;
- толщину рабочего органа;
- клиновидную форму;
- отсутствие острой заточки;
- смятие и скалывание торфа;
- боковое трение;
- взаимное расположение ножей;
- особенности процесса фрезерования торфяной залежи.
Целью предполагаемого исследования является установление закономерностей формирования энергоёмкости процесса фрезерования торфяной залежи плавниковым ножом и разработка на их основе авторской расчётной зависимости, учитывающей геометрические особенности рабочего органа, смятие и разрушение торфа, а также боковое трение.
Для достижения поставленной цели предполагается решить следующие задачи:
- Проанализировать существующие методы определения энергоёмкости процесса фрезерования торфяной залежи и выявить возможность их применения для специфического рабочего органа — плавникового ножа.
- Исследовать конструкцию и геометрические параметры плавникового ножа, определить основные параметры, оказывающие влияние на характер взаимодействия рабочего органа с торфяной залежью.
- Исследовать процесс взаимодействия плавникового ножа с торфяным массивом с учётом его клиновидной формы, толщины и отсутствия острой заточки.
- Определить основные составляющие сопротивления движению плавникового ножа при фрезеровании, включая сопротивление разрушению и смятию торфа, а также сопротивление боковому трению.
- Установить влияние геометрических и технологических параметров рабочего органа на энергоёмкость процесса фрезерования, в том числе толщины ножа, угла его скоса и толщины срезаемого слоя.
- Обосновать поправочные коэффициенты, учитывающие клиновидность рабочего органа, отсутствие заточки, смятие торфа, боковое трение и особенности расположения ножей на фрезе.
- Разработать авторскую расчётную формулу для определения удельной работы и энергоёмкости процесса фрезерования торфяной залежи плавниковым ножом.
- Провести расчётную и, при наличии экспериментальных данных, экспериментальную проверку разработанной зависимости, определить степень её соответствия фактическим энергетическим характеристикам процесса.
Данное обстоятельство представляет научный интерес, поскольку позволяет перейти от использования универсальной зависимости к созданию авторской формулы, адаптированной к конкретной конструкции рабочего органа и условиям фрезерования торфяной залежи.
Научно-исследовательская деятельность в данном направлении позволит систематизировать выявленные закономерности, обосновать структуру расчётной зависимости, определить влияние конструктивных факторов на энергоёмкость и в дальнейшем проверить полученную формулу экспериментально.
2. Методы и материалы
Проведённый анализ конструкции рабочего органа показал, что применение стандартной зависимости для определения удельной работы фрезерования не позволяет в полной мере учесть особенности данного ножа. При этом плавниковый нож рассматривается не как самостоятельный инструмент, а как составная часть фрезерного рабочего органа, конструктивной основой которого является фреза. В качестве исходной теоретической основы при определении энергоёмкости используется методика Л. Н. Самсонова «Фрезерование торфяной залежи», положения которой позволяют оценить удельную работу фрезерования с учётом характеристик процесса разрушения торфяной залежи. Вместе с тем особенности рассматриваемого плавникового ножа требуют развития и адаптации данного подхода применительно к конкретной конструкции рабочего органа. Конструкция характеризуется значительной толщиной, клиновидной формой и отсутствием острой заточки режущей кромки. Кроме того, при работе ножа необходимо учитывать боковое взаимодействие его поверхностей с торфяной залежью. В исходных материалах установлено, что плавниковый нож имеет толщину 25 мм, длину 160 мм, высоту зуба 45 мм, а диаметр фрезы составляет 250 мм при диаметре несущей трубы 159 мм. Рабочий угол скоса лезвия определён по геометрии чертежа. Особенностью конструкции является также отсутствие заточки ножей. Ножи изготавливаются из стали Ст3 и привариваются к трубе; после приварки выполняется чистовая проточка внутреннего диаметра, а наружная проточка выполняется до приварки ножей. На фрезе предусматривается девять ножей, расположенных циклично. Именно сочетание геометрии плавникового ножа, его толщины, материала, характера заточки и особенностей размещения на фрезерном барабане определяет необходимость разработки специальной расчётной зависимости.
В рассматриваемом случае плавниковый нож имеет клиновидную форму и толщину 25 мм. Согласно материалам исследования, такая конструкция работает не только в режиме чистого резания: при отсутствии острой заточки существенную роль играют процессы смятия и скалывания торфа. Дополнительным фактором является боковое взаимодействие ножа с торфяной залежью. Для узкого, но достаточно толстого рабочего органа значительная часть энергии может расходоваться на преодоление трения боковых поверхностей о стенки прорезаемой щели. Плавниковый нож является составным элементом фрезы и предназначен для непосредственного разрушения торфяной залежи в процессе её механической обработки. Установка ножей на фрезу предусматривается посредством сварного соединения, обеспечивающего их фиксацию относительно несущей конструкции рабочего органа. В связи с этим исследование конструктивных особенностей плавникового ножа рассматривается во взаимосвязи с конструкцией фрезы, в составе которой он должен функционировать.
3. Результаты
Фреза является ключевым рабочим узлом машин для торфообработки. Конструкция рассчитана на высокие динамические нагрузки, работу в абразивной среде и требует строгой точности геометрических параметров.
В рамках настоящего исследования была изготовлена фреза, конструкция которой представлена на чертеже БФТ-09.08.00.000 СБ (рисунок 2).
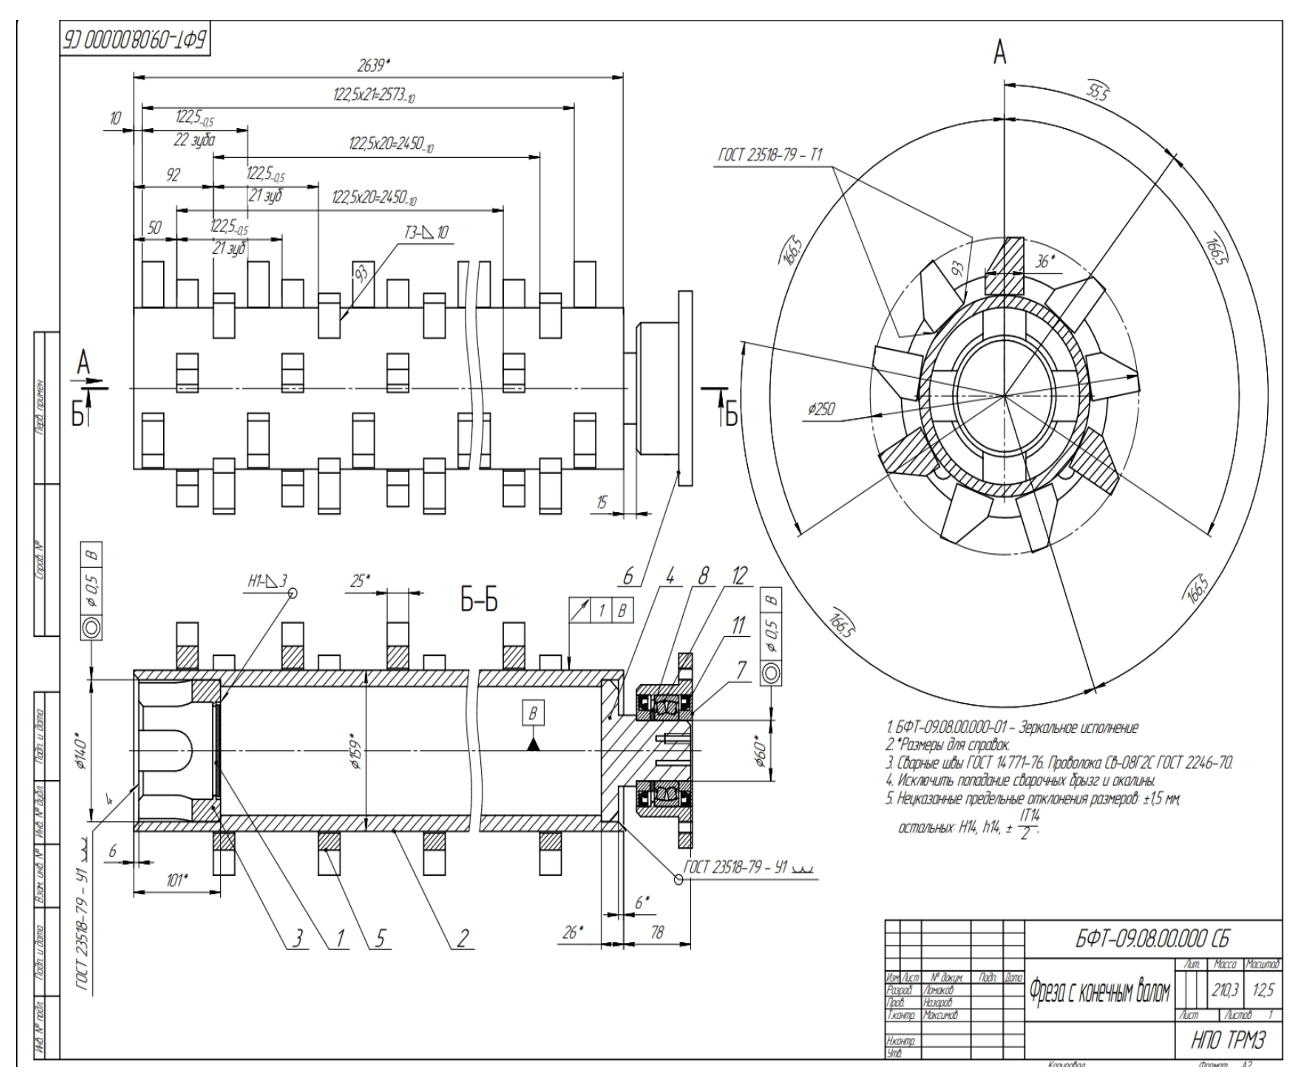
Рисунок 2. Чертеж фрезы
На момент выполнения работы изготовленная фреза не оснащена приваренными плавниковыми ножами. При этом её конструктивное исполнение предусматривает последующую установку исследуемых режущих элементов посредством сварного крепления. Представленный чертёж позволяет рассмотреть конструктивное исполнение изготовленной фрезы и соотнести его с результатами анализа геометрических параметров плавникового ножа.
Ниже представлен изготовленный макет фрезы (рисунок 3, 4), а также приведено подробное описание спецификации и пошагового технологического процесса изготовления изделия на основе конструкторской документации.
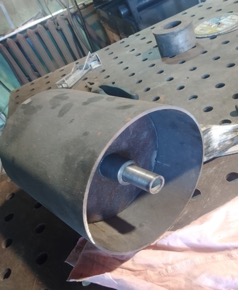
Рисунок 3. Макет фрезы
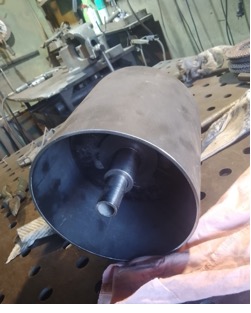
Рисунок 4. Макет фрезы
Для сборки макета фрезерного барабана применяются следующие конструктивные элементы:
- Труба d=159 мм, L=160 мм матер. Сталь Ст3/09Г2С.
- Центрирующая шайба диаметром под внутреннюю расточку d=152мм x S=10 мм Сталь Ст3/09Г2С.
- Втулка L=80 мм, внутренним диаметром под ось d=30 мм Сталь Ст3/09Г2С.
- Ось -Труба под вал с механической обработкой посадочных мест. d=20 мм L=160 мм.
- Плавниковые треугольные ножи (всего 9 штук, распределенных по 3 продольных ряда по 3 ножа в каждом) Сталь 3 ст. Размер на чертеже.
При сборке и сварки изделия использовалась полуавтоматическая сварка в среде защитного газа CO2 с применением сварочной проволоки Св-0,8Г2С. Проектный катет шва 4-6 мм треугольника (чертеж)
4. Пошаговый технологический процесс
- Обрез трубы в размер (L=160мм)
- Изготовление торцевых элементов: вырезание и механическая обработка торцевых шайб/дисков (изготовление шайбы)
- Изготовление втулки (Подготовка втулки: расточка и подгонка центральной втулки под проектные размеры)
- Сборка торцевого узла: вваривание втулки в шайбу
- Соединение (сварка) торцевой шайбы с трубой диаметром 159 мм, центровка и фиксация с помощью сварочных прихваток.
- Раскрой и изготовление, и сборка ножей.
- Сборка ножей на макете через разметку на
- Привариваются торцом, группой в 3 шт. По секторам относительно оси в 120 градусов.
- Конечная сварка всех элементов (корпуса, шайб, втулок и ножей) согласно чертежу.
- Зачистка готового изделия: удаление сварочных брызг, окалины и механическая зачистка швов для обеспечения надлежащего технического вида.
Порядок операций: Особое внимание в техпроцессе уделено тому, что чистовую проточку посадочных и внутренних диаметральных поверхностей (например, под оси и валы) следует производить после сварки основных элементов корпуса. Это позволяет компенсировать неизбежные сварочные деформации и термические поводки металла. Качество сварных швов: Полуавтоматическая сварка в среде защитного газа (CO2) с использованием проволоки Св-08Г2С обеспечивает плотный мелкозернистый шов с расчетным катетом, способный выдерживать изгибающие моменты при работе фрезы. Обязательная зачистка брызг и окалины исключает очаги концентрации напряжения перед нанесением защитных покрытий (например, эмали ПФ-115). Конструкционная прочность корпуса: Выбор стали 09Г2С для несущей трубы (диаметром 159 мм) и торцевых шайб обусловлен её отличной свариваемостью и способностью сохранять прочностные характеристики при динамических и циклических нагрузках.
5. Заключение
Таким образом, конструктивная часть исследования включает изготовление фрезы и анализ плавникового ножа, предназначенного для её оснащения. Полученные конструктивные данные служат основой для дальнейшего исследования взаимодействия режущего элемента с торфяной залежью и определения удельной работы фрезерования с учётом особенностей рассматриваемой конструкции. Данное исследование является логическим развитием выполненной работы по определению энергоёмкости фрезерования торфяной залежи.
Список литературы
- Городниченко, В. И. Основы горного дела : учебник для вузов по направлению «Горное дело» : в составе учебно-методического комплекса / В. И. Городниченко, А. П. Дмитриев. — М. : Московский государственный горный университет, 2008. — 456 с. — (УМК-У). — Библиогр.: с. 439–440
- Ржевский, В. В. Технология и комплексная механизация открытых горных работ : учебник для вузов по специальности «Технология и комплексная механизация открытой разработки месторождений полезных ископаемых» / В. В. Ржевский. — 2-е изд., перераб. и доп. — М. : Недра, 1975. — 574 с.
- Самсонов, Л. Н. Фрезерование торфяной залежи / Л. Н. Самсонов. — М. : Недра, 1985. — 211 с.
- Самсонов, Л. Н. Торфяные машины и комплексы : учебник для вузов по специальностям «Горные машины и оборудование» и «Открытые горные работы». Ч. 3 : Гидропривод торфяных машин. Основы расчёта конструкций фрезерующих устройств. Пневматическое транспортирование торфа. Механическая переработка торфомассы / Л. Н. Самсонов, В. Ф. Синицын ; Тверской государственный технический университет. — Тверь : ТвГТУ, 2001. — 138 с.
- Трубецкой, К. Н. Основы горного дела : учебник для вузов по направлению «Горное дело» : в составе учебно-методического комплекса / К. Н. Трубецкой, Ю. П. Галченко ; Российский государственный геологоразведочный университет им. Серго Орджоникидзе. — М. : Академический проект, 2010. — 231 с. — (Gaudeamus) (УМК-У). — Библиогр.: с. 228