Система пуска сжатым воздухом является одним из наиболее ответственных контуров судовой энергетической установки, поскольку от её безотказного срабатывания напрямую зависит возможность запуска главного двигателя в штатных и аварийных условиях. Дискретные пусковые клапаны, устанавливаемые в крышках цилиндров, работают в режиме кратковременного открытия и длительного пребывания в закрытом положении, что определяет специфический характер их износа. Пусковые клапаны подвержены коррозионному воздействию и накоплению отложений в запорной паре. Значительная часть отказов системы воздушного пуска связана с нарушением герметичности пусковых клапанов, приводящим к прорыву горячих газов в пускной воздухопровод и создающим угрозу воспламенения масляных отложений.
Рассмотрим последовательность технологических операций, выполняемых при плановом обслуживании пускового клапана, на примере конструкции, применяемой на двигателе DAIHATSU 6DC-32. Первым этапом является демонтаж клапана с крышки цилиндра и его разборка, которая начинается с отворачивания контрольной гайки. Конструктивной особенностью рассматриваемого клапана является наличие пружинного фиксатора, предотвращающего самопроизвольное откручивание контрольной гайки в процессе эксплуатации. Для извлечения шпинделя из пневматического поршня применяется специальное приспособление с двумя штифтами, обеспечивающее передачу крутящего момента без повреждения направляющих поверхностей поршня [3].
После полной разборки выполняется очистка деталей клапана. В качестве промывочной среды в судовых условиях предпочтительно использование керосина, обладающего высокой проникающей способностью и не оставляющего масляных плёнок, способных удерживать абразивные частицы. Прокладочные элементы, за исключением металлических прокладок крышки цилиндра, подлежат обязательной замене, поскольку резиновые уплотнения пускового клапана относятся к деталям одноразового применения [2].
Особое внимание при дефектации уделяется состоянию рабочей фаски запирающего пояска клапана и ответного седла в корпусе. При наличии кольцевых рисок, раковин или следов эрозионного износа выполняется притирка с использованием абразивных паст. Выбор зернистости пасты определяется характером дефектов и требуемой чистотой поверхности: для предварительной обработки применяются пасты средней зернистости, тогда как финишная притирка выполняется мелкозернистыми составами. Критерием достаточности притирки, служит формирование непрерывного матового пояска на обеих сопрягаемых поверхностях и достижение площади контакта не менее 75% от номинальной [1].
Контроль качества притирки в судовых условиях осуществляется визуально с использованием контактных паст, наносимых тонким слоем на одну из сопрягаемых поверхностей. После нанесения пасты детали совмещаются и проворачиваются относительно друг друга, после чего производится осмотр отпечатка. Равномерное распределение пятен контакта по всей рабочей поверхности свидетельствует о достижении требуемой герметичности [1].
Сборка клапана выполняется в последовательности, обратной разборке, с обязательным соблюдением требований по чистоте сопрягаемых поверхностей и нормированию усилий затяжки резьбовых соединений. Резьбовые поверхности, входящие в зацепление с пневматическим поршнем и контрольной гайкой, покрываются тонким слоем масла, обеспечивающим равномерность распределения усилия и предотвращающим схватывание [2].
После сборки клапан устанавливается в крышку цилиндра с использованием новых уплотнительных элементов. Проверка работоспособности собранного клапана выполняется путём нажатия на корпус, имитирующего воздействие управляющего воздуха, и оценки плавности хода подвижных деталей. Установленный клапан подвергается испытанию на герметичность при давлении пускового воздуха, при этом не допускается пропуск воздуха через запорную пару [3].
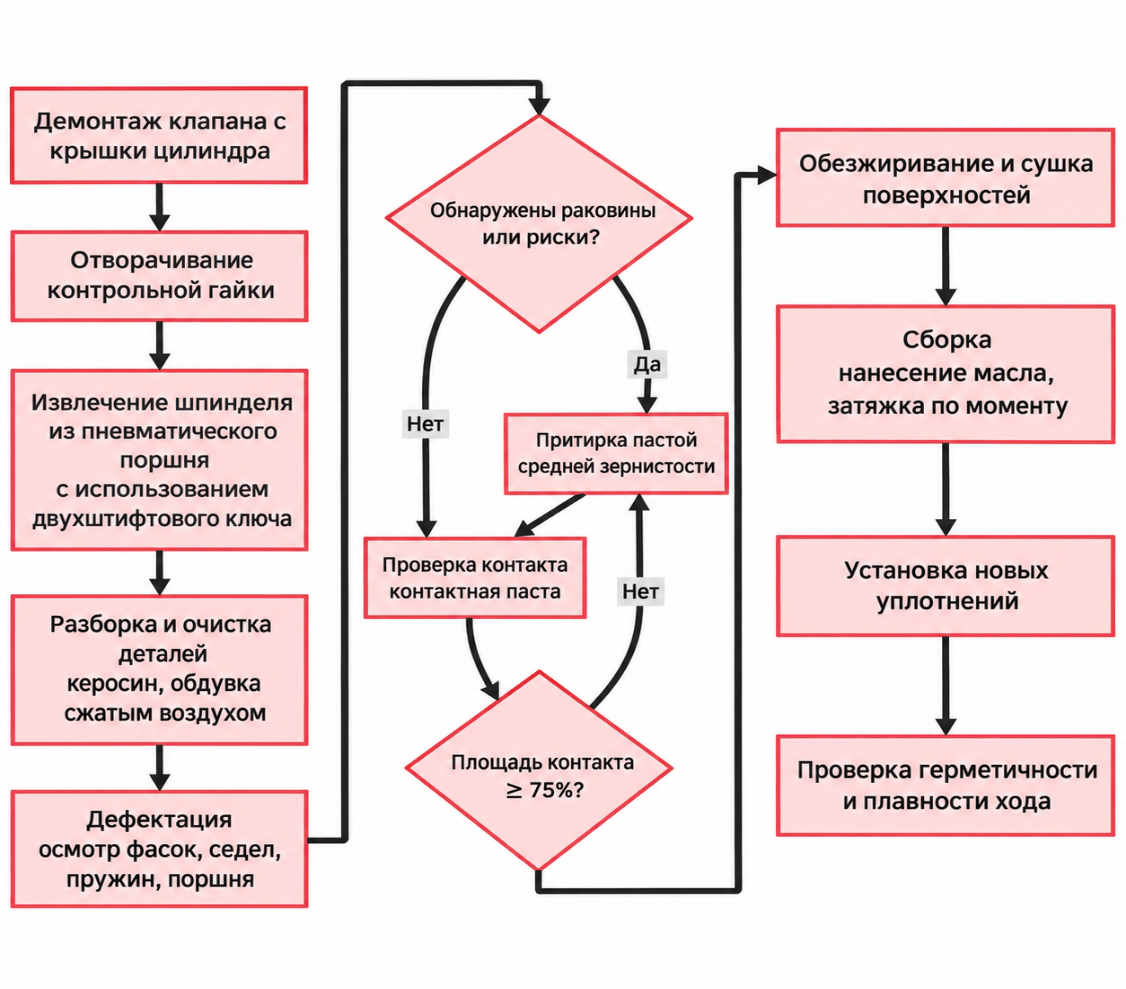
Рисунок 1. Блок схема обслуживания двигателя DAIHATSU
Проведённый анализ технологического процесса планового обслуживания дискретного пускового клапана судового дизельного двигателя позволил систематизировать последовательность технологических переходов, обеспечивающую контролепригодность состояния запорной пары и воспроизводимость притирочных операций, а также обосновать критерий достаточности притирки по площади контакта сопрягаемых поверхностей без применения специализированного станочного оборудования; установлено, что использование двухштифтового приспособления для извлечения шпинделя из пневматического поршня является необходимым условием предотвращения необратимых повреждений посадочных поверхностей. При этом выявлен пробел в нормативной базе по предельным износам пружинных элементов пусковых клапанов судовых дизелей иностранного производства, восполнение которого требует целенаправленного сбора и обобщения эксплуатационной статистики, а рациональная организация обслуживания должна учитывать накопленные данные об отказах и включать инструментальный контроль герметичности, в частности проверку температуры подводящих трубопроводов после работы двигателя под нагрузкой, поскольку значительная часть инцидентов связана с несвоевременным выявлением нарушений герметичности и образованием взрывоопасных смесей.
Список литературы
- Епихин, А. И. Модуль диагностики двигателя внутреннего сгорания в системе поддержки принятия решений экипажем танкера-газовоза / А. И. Епихин // Вестник Астраханского государственного технического университета. Серия: Морская техника и технология. – 2017. – № 4. – С. 31-39. – DOI 10.24143/2073-1574-2017-4-31-39. – EDN ZRITXH.
- Леонов А.В. Разработка алгоритмов стохастического моделирования для оптимизации процессов технического обслуживания и ремонта оборудования // Математика и математическое образование в эпоху цифровизации: XIII Всерос. с междунар. участием науч.-метод. конф. - Красноярск, 2024. - С. 50-53. EDN: BVAIUO
- Стрельник, Ю. С. Адаптивный алгоритм принятия решений о техническом обслуживании и ремонте судовых дизелей на основе стохастического моделирования и теории полезности / Ю. С. Стрельник, С. А. Матвиенко // Техническая эксплуатация водного транспорта: проблемы и пути развития : Материалы Восьмой национальной (всероссийской) научно-технической конференции, Петропавловск-Камчатский, 27–28 ноября 2025 года. – Петропавловск-Камчатский: Камчатский государственный технический университет, 2026. – С. 93-96. – EDN MEZWQU.